Özel üretim
Tasarıma göre tek parça dokunan kompozit parçalar
Profil, kiriş ve bağlantı parçaları için ön şekil dokuma, reçine transferi ve CNC ile son işlem.
Tek parça dokunan ön şekil
Parça önce kuru elyaftan bir ön şekil (preform) olarak, firma bünyesinde tasarlanıp üretilen 3B dokuma tezgâhında tek parça dokunur. Çözgü (X) iplikleri boyuna, atkı (Y) iplikleri enine uzanır. Z iplikleri (bağlayıcı iplikler) kalınlık boyunca geçer ve katmanları dokuma sırasında birbirine bağlar. Birleşim bölgeleri de parçanın geri kalanıyla aynı dokumada oluşur. Bu nedenle bu bölgelerde yapıştırma hattı ve reçinece zengin dolgu bölgesi (noodle) bulunmaz.
Profil tipleri
T, Π ve H ön şekilleri tezgâhta kapalı (katlanmış) olarak dokunur; tezgâhtan çıktıktan sonra açılarak kesiti oluşturur. Çizimler şematiktir; ölçü, et kalınlığı ve dokuma deseni parçaya göre belirlenir.
-
T profil
Flanş ve gövde aynı dokumada oluşur; gövde iplikleri kesintisiz olarak flanşa geçer. Kaplama-takviye birleşimleri, kiriş başlıkları ve bağlantı lamaları.
-
Π profil
Taban ve iki bacak tek parça dokunur; bacakların arasına levha yerleştirilir. Levha-levha ve levha-gövde birleşimleri.
-
H profil
İki flanş ve bir gövde tek parça. Kiriş, çerçeve ve ray elemanları.
-
Kutu profil
Kapalı kesit; burulma rijitliği gereken kol, kiriş ve taşıyıcı elemanlar.
Üretim kabiliyetleri
- Dokuma mimarisi
- Ortogonal mimaride çözgü ve atkı düz kalır; Z iplikleri kalınlığı dik geçer. Katmandan katmana (layer-to-layer) bağlamada Z iplikleri komşu katmanları birbirine bağlar; bu mimarinin hem dik hem açı kilitli (angle interlock) türü dokunur. Aynı parçada bölgeye göre farklı desen kullanılabilir.
- Geometri
- Silindirik, konik, değişken kalınlıklı ve kıvrımlı ön şekiller tek seferde dokunur. Esnek dokunan ön şekil, vakum yardımlı reçine transfer kalıplama (VARTM) sırasında kalıbın biçimini alır. Pervane kanadı gibi kıvrımlı parçalar bu yolla üretilir.
- CNC ile son işlem
- Özel profiller son ölçüye yakın dokunur. Kalın parçalar kütük olarak dokunur ve son geometri CNC tezgâhında talaş kaldırılarak verilir; montaj delikleri de CNC ile açılır. Delme, frezeleme ve su jetiyle kesimde katmanlar ayrılmaz.
Hibrit yapılar: üç eksene farklı elyaf
Çözgü, atkı ve Z iplikleri tezgâha ayrı ayrı beslenir. Bu nedenle her eksene farklı bir elyaf yerleştirilebilir. Farklı elyaflar aynı ön şekil içinde Z iplikleriyle birbirine bağlanır; malzeme geçişleri kalınlık yönünde de bağlı kalır. Karbon, cam ve aramide ek olarak silika ve kuvars elyaf da kullanılabilir.
- Karbon
- Yükün taşındığı eksende rijitlik.
- Aramid
- Darbe ve balistik dayanım gereken bölgeler.
- Cam
- Maliyetin ya da elektriksel yalıtımın öncelikli olduğu kullanımlar.
Elyafların rijitliği ve kopma uzaması birbirinden farklıdır. Bu nedenle elyaf ve desen, parçanın yük durumuna ve kullanım koşuluna göre birlikte seçilir.
Teklif talebi gönder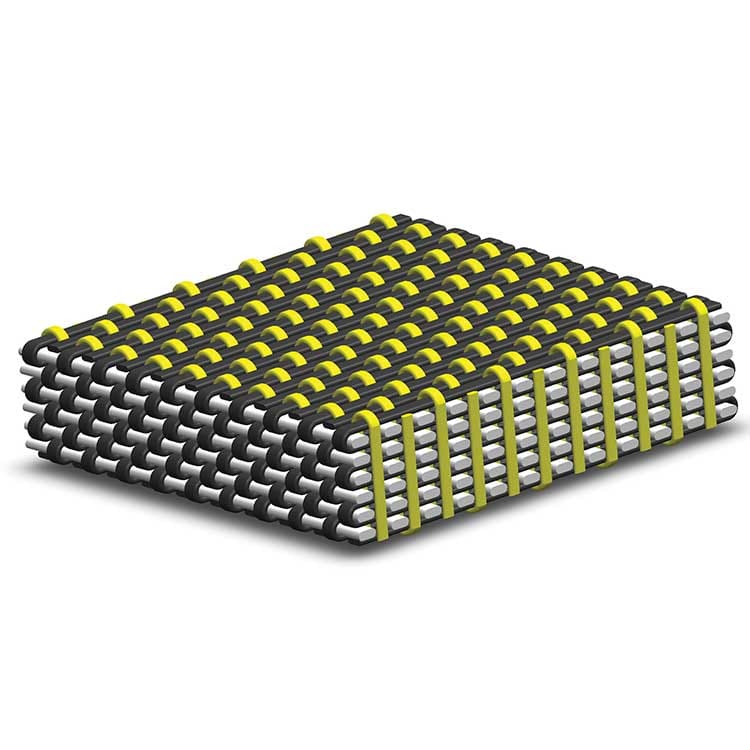
Prototipten seri üretime
İlk parçalar prototip olarak üretilir. Onaylanan dokuma deseni, kalıp ve süreç parametreleri seri üretimde aynen kullanılır.
-
Teknik dosya ve teklif
Çizim (STEP, DWG, DXF veya PDF), ölçüler, yük durumu ve adet iletilir. İstenirse önce gizlilik sözleşmesi (NDA) imzalanır. Teklif, teknik değerlendirmeden sonra e-postayla gönderilir.
-
Desen ve malzeme seçimi
Dokuma mimarisi, elyaf türü, elyafın eksenlere dağılımı ve reçine sistemi parçanın yük durumuna göre belirlenir. Desen yazılımı, parçanın 3B geometrisini tezgâhın elyaf-bobin matrisine çevirir.
-
Ön şekil dokuma
Tezgâh kurulumu ve ayarı her parça için ayrı yapılır. Ön şekil tek parça dokunur; bu aşamada reçine içermez.
-
Reçine transferi ve kür
VARTM kalıbı, ön şekle ve reçine sistemine göre firma bünyesinde tasarlanır. Kuru ön şekil kalıba yerleştirilir. Reçine vakumla kalıba çekilerek ön şekle emdirilir ve kalıpta kürlenerek sertleşir.
-
Son işlem ve teslim
Kalıptan çıkan parça CNC tezgâhında işlenir ve muayeneden geçirilir. Prototip parçalar test ve onay için teslim edilir.
Teklif talebi
Parça çizimini, ölçüleri ve adedi iletin. Yük durumu ve tolerans biliniyorsa proje ayrıntılarına ekleyin.
