Sonderanfertigung
Verbundbauteile, nach Ihrem Entwurf in einem Stück gewebt
Preform-Weben, Harzinjektion und CNC-Bearbeitung für Profile, Träger und Verbindungsteile.
In einem Stück gewebte Preform
Das Bauteil wird zuerst als trockene Faser-Preform in einem Stück gewebt. Die 3D-Webmaschine dafür wird im eigenen Haus konstruiert und gebaut. Kettfäden (X) laufen in Längsrichtung, Schussfäden (Y) quer dazu. Z-Fäden (Bindefäden) laufen durch die Dicke und verbinden die Lagen schon beim Weben miteinander. Auch die Verbindungszonen entstehen im selben Webvorgang wie das übrige Bauteil. Sie haben daher weder Klebefuge noch harzreichen Zwickel (Noodle).
Profiltypen
T-, Π- und H-Preforms werden auf der Webmaschine geschlossen (flach gefaltet) gewebt und nach dem Abnehmen von der Maschine zum Querschnitt aufgeklappt. Die Zeichnungen sind schematisch; Abmessungen, Wandstärke und Webmuster werden je Bauteil festgelegt.
-
T-Profil
Gurt und Steg entstehen im selben Webvorgang; die Stegfäden laufen ohne Unterbrechung in den Gurt. Haut-Versteifungs-Verbindungen, Trägergurte und Verbindungslaschen.
-
Π-Profil
Basis und beide Schenkel werden in einem Stück gewebt; zwischen den Schenkeln wird eine Platte aufgenommen. Platte-Platte- und Platte-Steg-Verbindungen.
-
H-Profil
Zwei Gurte und ein Steg in einem Stück. Träger, Rahmen und Schienenelemente.
-
Kastenprofil
Geschlossener Querschnitt für Arme, Träger und lasttragende Elemente, die Torsionssteifigkeit erfordern.
Fertigungsmöglichkeiten
- Webarchitektur
- Beim orthogonalen Gewebe bleiben Kette und Schuss gestreckt; die Z-Fäden durchqueren die Dicke senkrecht. Beim Layer-to-Layer-Gewebe binden die Z-Fäden benachbarte Lagen aneinander; diese Architektur wird sowohl in gerader als auch in Angle-Interlock-Ausführung gewebt. Ein Bauteil kann zonenweise unterschiedliche Muster haben.
- Geometrie
- Zylindrische, konische, dickenveränderliche und gekrümmte Preforms werden in einem Arbeitsgang gewebt. Eine flexibel gewebte Preform nimmt beim vakuumunterstützten Harzinjektionsverfahren (VARTM) die Form des Werkzeugs an. Gekrümmte Bauteile wie Propellerblätter entstehen auf diesem Weg.
- CNC-Bearbeitung
- Sonderprofile werden endkonturnah gewebt. Dicke Bauteile werden als Block gewebt, und die Endgeometrie entsteht durch spanende CNC-Bearbeitung; auch die Montagebohrungen werden auf der CNC-Maschine gefertigt. Beim Bohren, Fräsen und Wasserstrahlschneiden trennen sich die Lagen nicht.
Hybridstrukturen: eine andere Faser in jeder Achse
Kett-, Schuss- und Z-Fäden werden der Webmaschine getrennt zugeführt. Daher kann jede Achse eine andere Faser tragen. Die Z-Fäden binden die unterschiedlichen Fasern in einer Preform zusammen; auch die Materialübergänge bleiben in Dickenrichtung verbunden. Neben Kohlenstoff, Glas und Aramid können auch Silika- und Quarzfasern eingesetzt werden.
- Kohlenstoff
- Steifigkeit in der Lastachse.
- Aramid
- Bereiche, die Schlag- oder ballistische Beständigkeit erfordern.
- Glas
- Anwendungen, bei denen Kosten oder elektrische Isolation im Vordergrund stehen.
Die Fasern unterscheiden sich in Steifigkeit und Bruchdehnung. Faser und Webmuster werden deshalb gemeinsam nach Lastfall und Einsatzbedingungen des Bauteils gewählt.
Angebot anfordern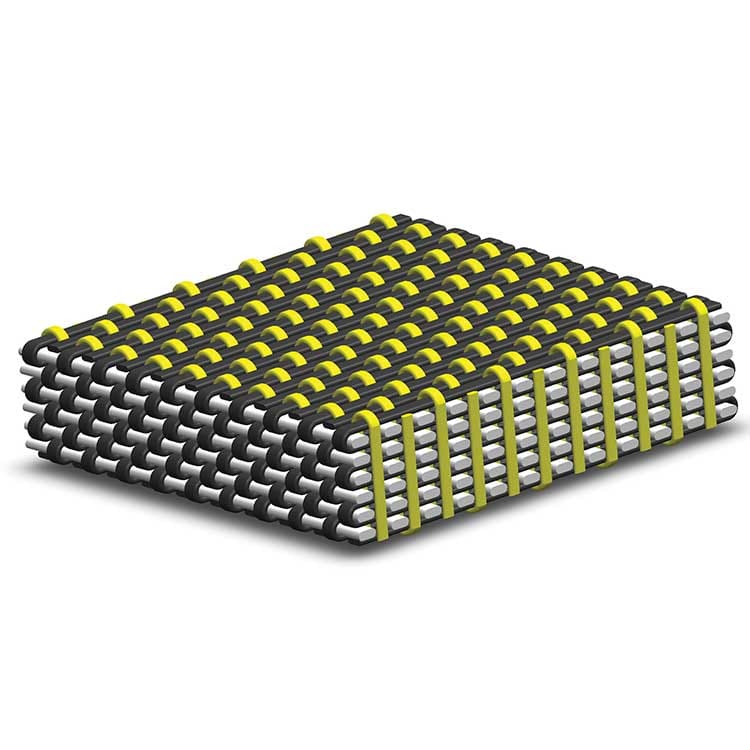
Vom Prototyp zur Serienfertigung
Die ersten Teile entstehen als Prototypen. Freigegebenes Webmuster, Werkzeug und Prozessparameter gehen unverändert in die Serienfertigung über.
-
Technische Unterlagen und Angebot
Sie senden Zeichnung (STEP, DWG, DXF oder PDF), Abmessungen, Lastfall und Stückzahl. Auf Wunsch wird zuerst eine Geheimhaltungsvereinbarung (NDA) unterzeichnet. Das Angebot folgt nach technischer Prüfung per E-Mail.
-
Muster- und Werkstoffwahl
Webarchitektur, Faserart, Faserverteilung auf die Achsen und Harzsystem werden nach dem Lastfall des Bauteils festgelegt. Eine Mustersoftware übersetzt die 3D-Geometrie des Bauteils in die Faser-Spulen-Matrix der Webmaschine.
-
Preform-Weben
Die Webmaschine wird für jedes Bauteil eigens eingerichtet und abgestimmt. Die Preform wird in einem Stück gewebt und enthält in diesem Schritt noch kein Harz.
-
Harzinjektion und Aushärtung
Das VARTM-Werkzeug wird im eigenen Haus für Preform und Harzsystem konstruiert. Die trockene Preform wird in das Werkzeug eingelegt. Das Harz wird unter Vakuum eingesogen, tränkt die Preform und härtet im Werkzeug aus.
-
Bearbeitung und Lieferung
Das entformte Bauteil wird auf der CNC-Maschine bearbeitet und anschließend inspiziert. Prototypteile werden zur Prüfung und Freigabe geliefert.
Angebotsanfrage
Senden Sie Bauteilzeichnung, Abmessungen und Stückzahl. Sind Lastfall und Toleranzen bekannt, ergänzen Sie diese in den Projektdetails.
